

Le persone spesso iniziano con le qualità dei materiali quando discutono di bulloni e dadi, e sulla carta ciò ha senso. Standard, classi di resistenza, composizione chimica: tutto questo è necessario. Ma se dedichi abbastanza tempo alla produzione vera e propria, inizierai a notare che queste etichette non spiegano completamente perché alcuni elementi di fissaggio si comportano in modo coerente mentre altri no. La differenza tende ad apparire prima, nella parte meno visibile del processo, a metà tra la selezione della materia prima e la prima fase di formatura.
AHardware Ningbo Shengfa, abbiamo riscontrato casi in cui due lotti di materiale soddisfano le stesse specifiche, ma rispondono in modo diverso una volta entrati nella forgiatura. Non è sempre drammatico. A volte è solo una leggera differenza nel modo in cui il materiale scorre sotto pressione o nel modo in cui reagisce ai cambiamenti di temperatura. Ma quelle piccole differenze non scompaiono: rimangono nella parte, influenzando silenziosamente tutto ciò che verrà dopo.
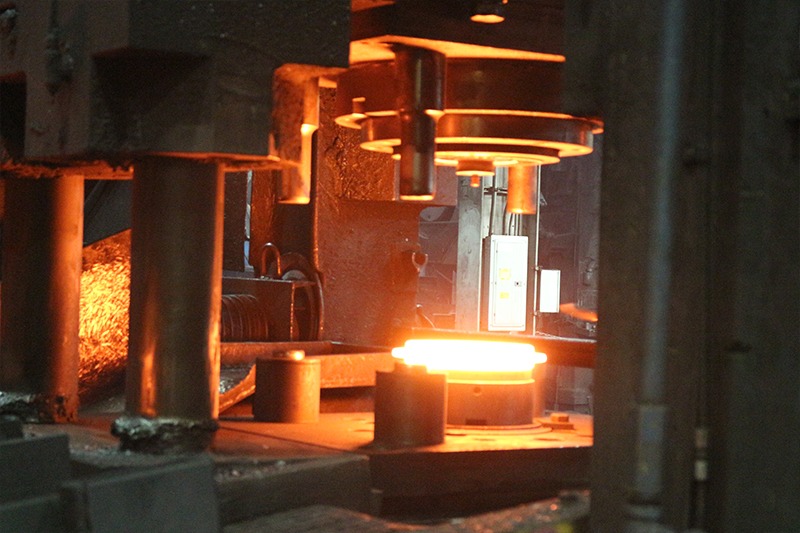
Forgiatura, in questo senso, è più che modellare. Stabilisce una sorta di condizione interna per l'elemento di fissaggio. Se il controllo della temperatura non è stabile o se la deformazione non è uniforme, lo stress interno può accumularsi in modi non immediatamente visibili. Un bullone potrebbe apparire perfettamente a posto dopo la formazione. Le dimensioni possono ancora rientrare nella tolleranza. Ma la struttura interna potrebbe già essere meno stabile del previsto. Ciò non causa sempre problemi immediati, motivo per cui è facile trascurarlo. Invece, si manifesta più tardi, a volte durante la filettatura, a volte durante il trattamento termico e talvolta solo dopo che l'elemento di fissaggio è stato in servizio per un po'.
La stessa idea diventa ancora più chiara quando si lavora con parti in alluminio. Rispetto all'acciaio, l'alluminio tende a rispondere più rapidamente alle variazioni del processo. Una piccola fluttuazione della temperatura o della pressione può portare a notevoli differenze nella forma o nello stato della superficie. In un certo senso, l’alluminio espone i problemi più velocemente. Non tollera molto bene l’incoerenza, il che lo rende un utile promemoria di quanto sia davvero importante il controllo nella fase iniziale.
Processi come la fusione o la fusione a cera persa aggiungono un ulteriore livello a questo. Offrono flessibilità nella forma, soprattutto per i componenti più complessi, ma richiedono anche un attento controllo delle velocità di raffreddamento e del flusso di materiale. Se il controllo non è stabile, i difetti interni o le variazioni strutturali possono persistere nella lavorazione. Quindi anche primaLavorazione CNCinizia, il risultato è già influenzato dalle decisioni prese molto prima.
Ciò che diventa chiaro nel tempo è che l’affidabilità non inizia dall’ispezione. Inizia nel punto in cui il materiale inizia a cambiare forma. E se questo passo non è costante, tutto ciò che segue deve lavorare di più per compensare.
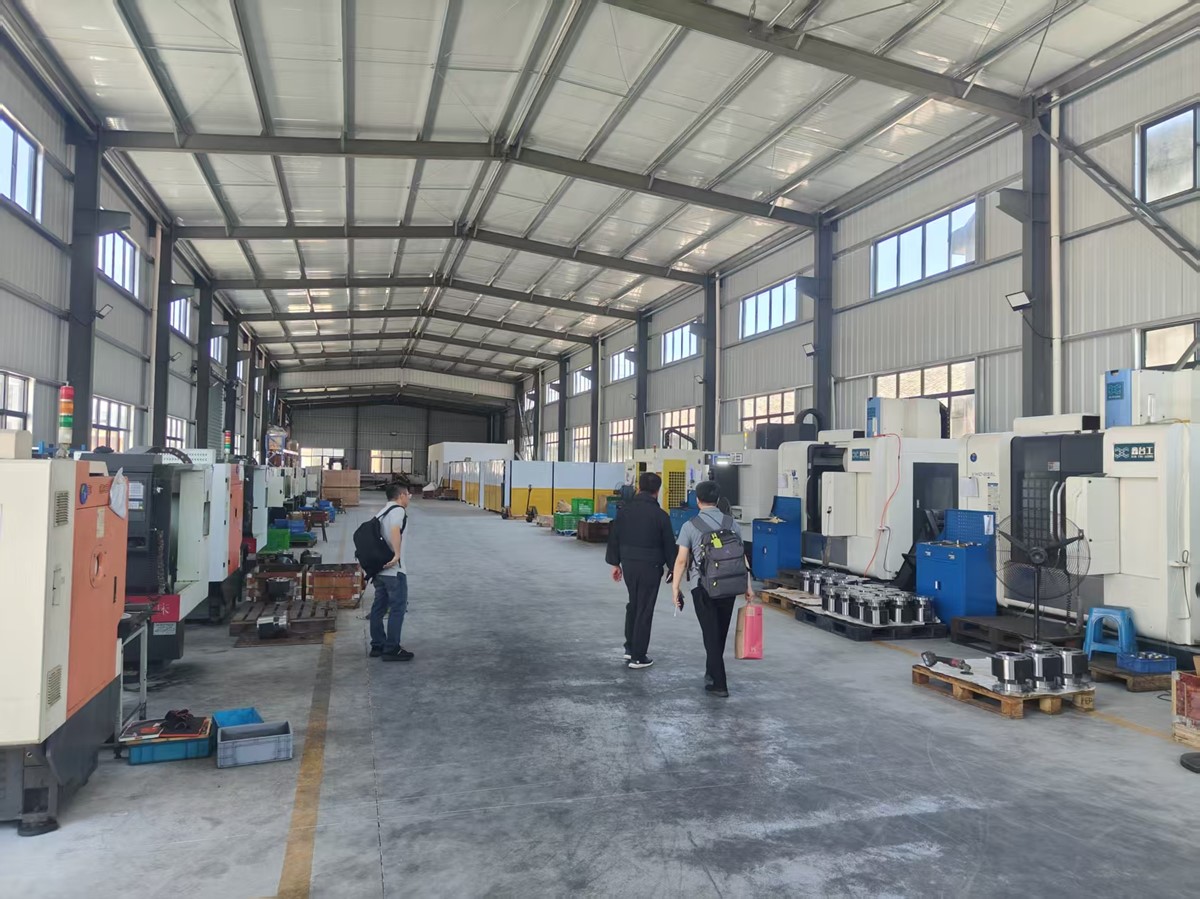
Una volta completata la formatura, subentra la lavorazione CNC, ed è qui che la maggior parte delle persone si aspetta che la precisione sia completamente definita. Si seguono i disegni, si controllano le tolleranze e tutto sembra entrare in una fase più controllata. Ma in realtà, la lavorazione meccanica introduce un proprio tipo di variabilità, soprattutto quando i cicli di produzione sono grandi e continui.
La precisione, in pratica, non significa solo raggiungere una volta una dimensione target. Si tratta di mantenere lo stesso risultato nel tempo, tra lotti diversi, in condizioni leggermente mutevoli. L’usura degli utensili, ad esempio, non avviene tutta in una volta. Avviene gradualmente e quel cambiamento graduale può influenzare il modo in cui le superfici vengono tagliate o il modo in cui si formano i fili. Se non gestito con attenzione, ciò porta a piccoli cambiamenti che si accumulano.
I thread sono particolarmente sensibili. In superficie sembrano semplici: solo un profilo definito ripetuto lungo un'asta. Ma nella produzione dipendono da condizioni di taglio stabili. Una leggera vibrazione, un piccolo cambiamento nella velocità di avanzamento o anche una differenza nella durezza del materiale possono alterare il modo in cui i fili escono. A volte la variazione è abbastanza piccola da superare l'ispezione, ma abbastanza grande da influenzare il modo in cui bulloni e dadi si incastrano durante l'assemblaggio.
Noi di Ningbo Shengfa Hardware abbiamo imparato che perseguire tolleranze estremamente strette non è sempre l'approccio più efficace. Ciò che conta di più è se tali tolleranze possano essere mantenute in modo coerente. Una configurazione che produce tagli leggermente meno aggressivi ma rimane stabile su lunghi periodi spesso offre prestazioni complessive migliori di una che mira alla perfezione ma fluttua. Ciò diventa particolarmente importante nella produzione per l’esportazione, dove i clienti si aspettano non solo precisione, ma ripetibilità per migliaia o addirittura milioni di elementi di fissaggio.
La lavorazione CNC è inoltre strettamente collegata a processi precedenti come la forgiatura e la fusione. Se una parte presenta leggere tensioni interne o incoerenze dimensionali, la lavorazione deve adattarsi. A volte ciò significa modificare i parametri, a volte significa accettare un certo livello di variazione. Ma in ogni caso, il processo diventa meno prevedibile. Questo è il motivo per cui i produttori esperti tendono a concentrarsi sulla riduzione delle variazioni prima ancora che inizi la lavorazione, piuttosto che provare a correggerle in un secondo momento.
C’è anche un lato pratico in questo. Nella produzione quotidiana le macchine non vengono regolate costantemente. Cambiamenti frequenti possono introdurre maggiore instabilità, non minore. Invece, i parametri vengono impostati entro un intervallo che ha dimostrato di funzionare e gli operatori sono addestrati a riconoscere quando qualcosa va alla deriva. Non è un processo drammatico. Nella maggior parte dei casi non accade nulla di insolito. Ma questa consistenza silenziosa è ciò che mantiene i risultati della lavorazione stabili nel tempo.
Quando inizia il trattamento superficiale, l’elemento di fissaggio porta già con sé la storia di tutto ciò che lo ha preceduto. Il rivestimento è spesso visto come il passaggio finale, qualcosa che migliora la resistenza alla corrosione o l'aspetto. Ma in realtà dipende molto dalle condizioni della superficie su cui viene applicato.
Se la lavorazione lascia superfici irregolari o se la pulizia non è accurata, il rivestimento non si comporterà in modo uniforme. Lo spessore può variare, l'adesione può indebolirsi e le prestazioni complessive dell'elemento di fissaggio possono diventare meno prevedibili. Ciò non influisce solo sulla resistenza alla corrosione. Può influenzare l'attrito, la coppia durante l'assemblaggio e persino il comportamento dell'elemento di fissaggio sotto carico.
Il trattamento superficiale, in questo senso, non risolve i problemi precedenti. Li rivela. Un processo stabile che porta a questa fase rende il rivestimento semplice. Uno instabile rende difficile il controllo, anche con un'ispezione aggiuntiva.
È qui che il controllo del processo diventa meno una questione di correzione e più una questione di prevenzione. Invece di fare molto affidamento sull’ispezione finale per individuare i difetti, l’attenzione si sposta sul mantenimento di ciascuna fase entro un intervallo stabile. Ciò non significa eliminare tutte le variazioni, il che non è realistico, ma significa ridurre le fluttuazioni non necessarie in modo che il prodotto finale si comporti in modo prevedibile.
Presso Ningbo Shengfa Hardware, questo approccio si è sviluppato gradualmente. Non è stato costruito attraverso un unico sistema o standard, ma attraverso ripetute esperienze nella produzione per l’esportazione. Clienti diversi, applicazioni diverse, aspettative diverse: nel tempo iniziano ad emergere modelli. I prodotti che funzionano bene tendono a provenire da processi che non cambiano molto. I prodotti che mostrano problemi spesso risalgono a passaggi in cui il controllo era meno coerente.
C’è anche un equilibrio da mantenere. Troppi aggiustamenti, anche con buone intenzioni, possono creare instabilità. Troppa poca attenzione può consentire l’aggravarsi dei problemi. La sfida è trovare una via di mezzo in cui i processi siano controllati, ma non eccessivamente corretti. Questo equilibrio non è fisso; si evolve con l'esperienza.


