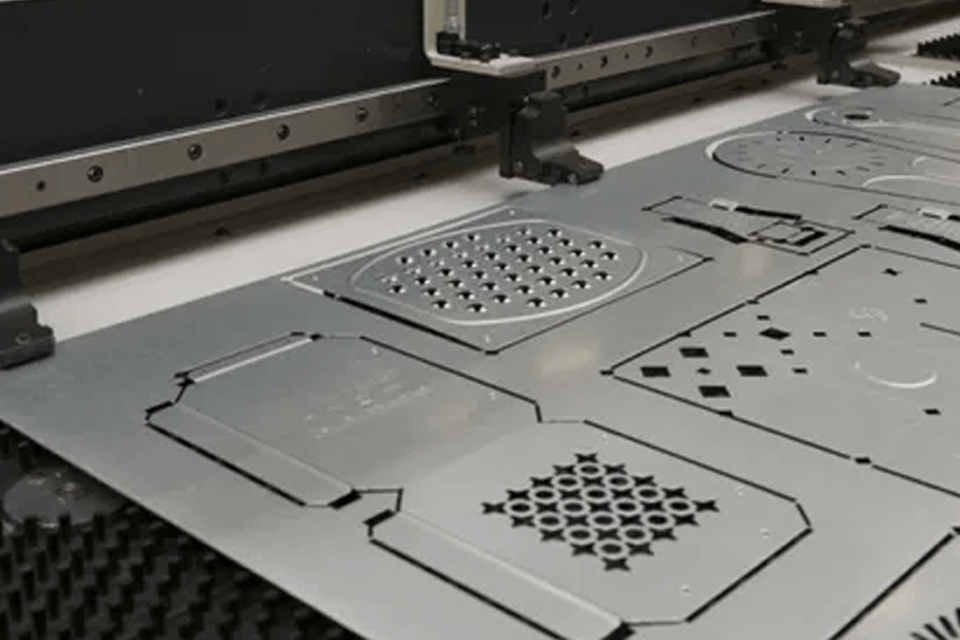

A componente metallico stampatopotrebbe sembrare finito non appena esce dalla stampa. La sua forma è formata, i suoi fori sono a posto e le sue dimensioni principali appaiono corrette. Eppure un piccolo dettaglio lungo il bordo tagliato può comunque creare problemi in seguito. Una bava tagliente può graffiare la mano dell'operatore, interferire con l'assemblaggio, danneggiare un componente adiacente o compromettere la qualità del rivestimento superficiale.
Per i produttori che acquistano parti metalliche stampate personalizzate, la qualità dei bordi merita attenzione fin dall'inizio di un progetto. Le bave rappresentano un problema normale in molte operazioni di taglio e stampaggio, ma le loro dimensioni, direzione e consistenza possono variare a seconda del materiale, delle condizioni degli utensili e della configurazione di produzione. Capire perché si formano rende più semplice decidere quando sono accettabili e quando è necessario ulteriore lavoro.
Lo stampaggio dei metalli utilizza un punzone e una matrice per tagliare o formare materiale in fogli sotto pressione. Durante un'operazione di taglio, la lamiera prima si deforma, poi si fessura e si separa mentre il punzone la attraversa. Il bordo risultante può contenere un ribaltamento vicino al lato di entrata, un'area brunita relativamente liscia, una zona di frattura e una piccola bava in rilievo vicino al lato di uscita.
La dimensione della bava dipende in parte dalla distanza tra punzone e matrice.
Se lo spazio non è compatibile con lo spessore e le proprietà del materiale, il metallo potrebbe non essere separato come previsto. Un gioco eccessivo produrrà bordi più ruvidi e bave più grandi, mentre un gioco troppo piccolo aumenterà la forza di taglio, l'usura dell'utensile o altri difetti del tagliente. L'impostazione ottimale dipende dal materiale specifico e dal design dell'utensile, piuttosto che da un valore universale.
Anche le condizioni degli strumenti sono importanti. Con l'usura del tagliente, il punzone e la matrice potrebbero non tagliare più la lamiera in modo netto. Una volta che l'utensile produce bordi uniformi, può gradualmente iniziare a lasciare bave più evidenti. Se questo cambiamento non viene notato nel lungo processo di produzione, un gran numero di parti potrebbe richiedere una finitura aggiuntiva.
Le proprietà del materiale aggiungono un'altra variabile. Diversi gradi di acciaio inossidabile, acciaio al carbonio, alluminio e altre piastre hanno prestazioni diverse nel processo di taglio. Spessore, durezza, duttilità e stato superficiale influiscono tutti sul bordo finale. Per questo motivo, la configurazione dello stampaggio deve essere valutata rispetto al materiale effettivo specificato per l'ordine.
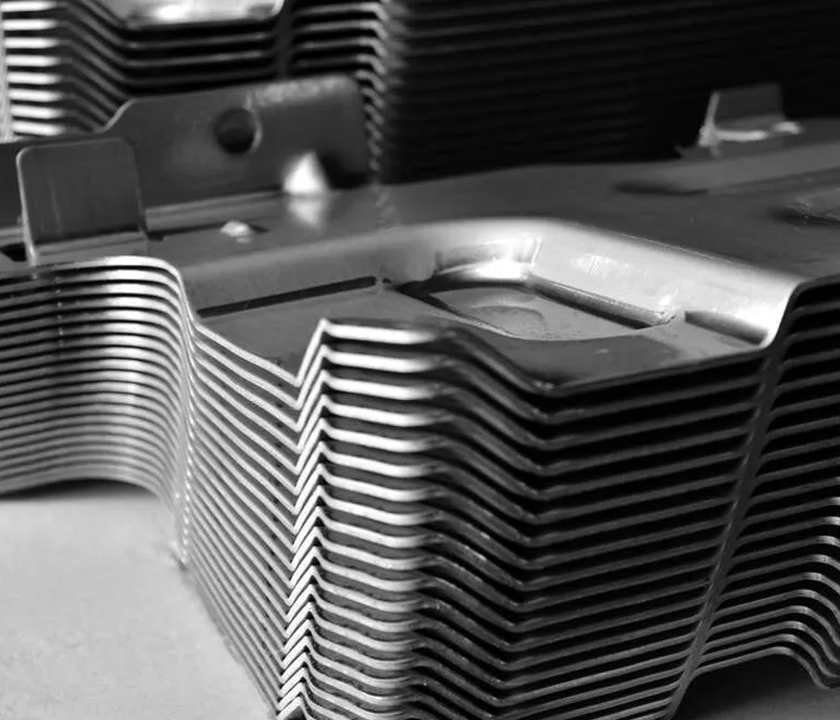
Una bava non è semplicemente un difetto estetico. La sua importanza dipende da dove verrà utilizzato il componente stampato e da come interagirà con le altre parti.
Considera una staffa metallica con diversi fori di montaggio. Se rimangono delle bave attorno a questi fori, potrebbero impedire alle superfici di accoppiamento di rimanere piatte o interferire con l'adattamento di un dispositivo di fissaggio. Negli assiemi contenenti componenti in movimento, un bordo tagliente esposto può danneggiare il cablaggio, le guarnizioni o le superfici vicine. Nelle parti maneggiate frequentemente dagli operatori, gli spigoli vivi possono anche creare problemi di sicurezza evitabili.
Anche il rivestimento e la protezione dalla corrosione richiedono attenzione. Un bordo ruvido potrebbe essere più difficile da coprire in modo uniforme rispetto a una superficie adeguatamente preparata, a seconda del metodo di rivestimento e della geometria della parte. Se il componente funziona in un ambiente umido o corrosivo, la preparazione dei bordi deve essere considerata come parte del piano di finitura generale piuttosto che trattata come una fase cosmetica isolata.
Non tutte le parti stampate necessitano di un bordo perfettamente liscio. Una staffa nascosta senza interfacce aderenti può tollerare una piccola bava che sarebbe inaccettabile su un pannello visibile o un componente di assemblaggio di precisione. Il punto importante è definire i requisiti di accettazione in base alla funzione, alla movimentazione e all'assemblaggio circostante.
Quando le condizioni del bordo non soddisfano i requisiti del disegno o dell'applicazione, la sbavatura può rimuovere o ridurre il materiale indesiderato. Il metodo appropriato dipende dalla forma, dal materiale, dallo spessore, dal volume di produzione e dalla finitura del bordo richiesta del componente.
I metodi meccanici comprendono la spazzolatura, la finitura abrasiva, la burattatura e attrezzature di sbavatura dedicate. Possono essere utili per rimuovere spigoli vivi da parti adatte, soprattutto quando è necessario lavorare molti componenti simili. Tuttavia, il metodo di finitura deve essere selezionato con attenzione. Una rimozione eccessiva di materiale può modificare le dimensioni dei bordi, influenzare piccole caratteristiche o danneggiare una superficie che deve rimanere intatta.
La sbavatura manuale può fornire flessibilità per prototipi, ordini di volume ridotto o componenti con aree difficili da raggiungere. I suoi limiti diventano più evidenti quando i volumi di produzione aumentano o quando è necessario rifinire in modo uniforme un gran numero di bordi. Istruzioni di lavoro chiare e ispezioni adeguate sono importanti quando la finitura manuale fa parte del percorso di produzione.
A volte la soluzione migliore è migliorare l'operazione di stampaggio stessa. Mantenere gli utensili affilati, controllare la distanza tra punzone e matrice e monitorare le condizioni dei bordi può ridurre la formazione di bave prima che diventi necessaria la finitura secondaria. La manutenzione degli utensili non elimina ogni sbavatura, ma può aiutare a mantenere il processo entro i limiti concordati.
Una comune fonte di confusione è la frase “nessuna sbavatura”. Sembra semplice, ma potrebbe non descrivere uno standard di accettazione misurabile. Alcune applicazioni richiedono la rimozione di tutti i bordi taglienti, mentre altre specificano un'altezza massima consentita della bava o identificano bordi particolari che necessitano di particolare attenzione.
Un disegno tecnico può rendere più chiare le aspettative contrassegnando i bordi critici, identificando le superfici funzionali e specificando eventuali operazioni di sbavatura o rottura dei bordi richieste. Se l'altezza della bava è importante, l'acquirente e il produttore dovrebbero concordare come verrà misurata e quale limite si applica. Il metodo di ispezione deve adattarsi alla geometria della parte e all'uso previsto.
I componenti stampati raramente funzionano in modo isolato. Possono essere assemblati con elementi di fissaggio, uniti a parti lavorate, verniciati, placcati o installati accanto a componenti plastici ed elettrici. La qualità dei bordi dovrebbe quindi essere valutata nel contesto del prodotto completo.
Per esempio,un morsetto in metallo stampatopotrebbe essere necessario mantenere la sua forma evitando danni al tubo o al cavo. Una piastra di montaggio può richiedere fori puliti e aree di contatto piatte in modo che i bulloni possano essere serrati correttamente. In ogni caso, la migliore specifica del bordo è quella che supporta la funzione del componente senza aggiungere elaborazioni inutili.
Hardware Ningbo Shengfa supporta progetti di produzione di componenti metallici in cui la selezione dei materiali, i requisiti di formatura e le operazioni a valle devono essere considerati insieme. Fornire un disegno, la qualità del materiale, lo spessore, la quantità prevista per l'ordine e i dettagli dell'applicazione semplifica la discussione del giusto approccio alla produzione e alla finitura.
Una buona qualità dei bordi raramente è il risultato di una sola regolazione. Si tratta di abbinare il materiale all'attrezzatura, mantenendo i taglienti, definendo limiti di accettazione realistici e selezionando metodi di finitura adatti al componente. Quando questi dettagli vengono risolti prima della produzione di massa, produttori e acquirenti possono ridurre le rilavorazioni evitabili e creare un processo di fornitura più affidabile.
Per le aziende che acquistano parti metalliche stampate personalizzate,Hardware Ningbo Shengfapropone di discutere la limitazione delle bave e la finitura dei bordi in fase di preventivo o di revisione del disegno. Una breve conversazione tecnica all'inizio può evitare confusione in seguito, soprattutto quando i componenti devono essere assemblati accuratamente, protetti da rivestimenti protettivi o smaltiti in modo sicuro sulla catena di montaggio.
-