

I componenti metallici complessi spesso creano un problema di produzione di base: più complicata diventa la geometria, più difficile è produrla con precisione senza aggiungere più fasi di lavorazione o assemblaggio.Parti di fusione di investimento in acciaio inossidabileoffre un modo pratico per formare forme che sarebbe difficile, o talvolta antieconomico, produrre da materiale solido.
Ma questo non significa che ogni forma complessa possa essere fusa con successo. Pareti sottili, passaggi stretti, transizioni nette, cavità profonde e piccole aperture pongono requisiti diversi al processo di fusione. La vera domanda non è semplicemente se la fusione a cera persa dell’acciaio inossidabile può produrre geometrie complesse, ma fino a che punto può spingersi il processo mantenendo un flusso di metallo adeguato, il controllo dimensionale e la qualità della superficie utilizzabile.
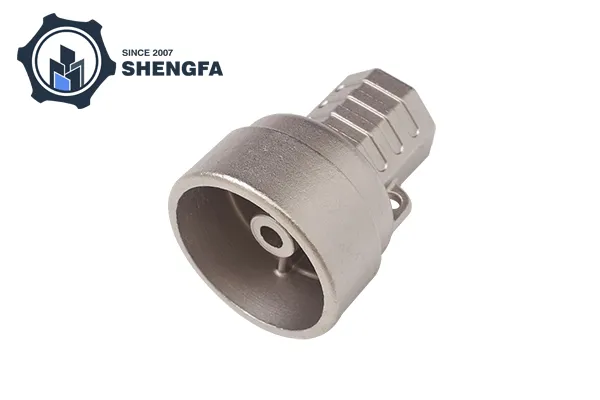
La fusione a cera persa inizia con un modello dettagliato in cera o polimero. Attorno al modello viene costruito un guscio di ceramica, dopodiché il modello viene rimosso e l'acciaio inossidabile fuso viene versato nella cavità risultante.
Poiché lo stampo viene creato attorno alla geometria effettiva del componente, il processo non dipende interamente dal fatto che gli utensili da taglio raggiungano ogni superficie. Questo è uno dei suoi principali vantaggi per le parti complicate.
Le caratteristiche che spesso possono essere incorporate in un casting includono:
Per un componente lavorato, la produzione di queste caratteristiche può richiedere diverse configurazioni, strumenti specializzati o componenti separati uniti successivamente. La microfusione può ridurre il numero di singole operazioni di produzione formando una parte maggiore della geometria direttamente nello stampo.
Sono possibili pareti sottili, ma sono tra le caratteristiche più sensibili in un processo di fusione a cera persa.
Quando le parti fuse di microfusione in acciaio inossidabile entrano in una sezione sottile, il metallo perde rapidamente calore perché lo stampo circostante assorbe calore. Se il metallo solidifica prima che la cavità sia completamente riempita, possono verificarsi difetti come errori di esecuzione o sezioni incomplete.
Diverse variabili incidono sulla possibilità di riempire con successo una parete sottile:
| Fattore | Effetto sulle sezioni sottili |
|---|---|
| Spessore della parete | Determina la velocità con cui il metallo perde calore |
| Temperatura di versamento | Influisce sulla fluidità del metallo |
| Composizione della lega | Gradi diversi si comportano diversamente durante il riempimento |
| Temperatura del guscio | Influisce sulla velocità di solidificazione |
| Progettazione del cancello | Controlla il modo in cui il metallo fuso raggiunge le aree sottili |
| Geometria della parte | Transizioni brusche possono interrompere il flusso del metallo |
| Dimensioni del getto | Le parti più grandi possono richiedere strategie di riempimento diverse |
Questo è il motivo per cui non esiste un unico spessore minimo universale applicabile a ogni fusione a cera persa in acciaio inossidabile. Il limite pratico dipende dalla lega, dalle dimensioni dei componenti, dal sistema di rivestimento, dalla temperatura di fusione e dalla geometria complessiva.
Un errore comune è valutare un componente solo dalla sua parete più sottile. In pratica, l’intera geometria determina la facilità con cui il metallo fuso può raggiungere quella parete.
Ad esempio, una nervatura corta e sottile collegata a una sezione relativamente spessa può essere più facile da riempire rispetto a una parete sottile lunga e isolata. Allo stesso modo, una superficie curva sottile può comportarsi diversamente da una sezione piatta sottile.
I progettisti dovrebbero quindi considerare:
Quanto più lunga è una parete sottile, tanto maggiore è il rischio di solidificazione prematura prima che la cavità sia completamente riempita.
Le sezioni sottili collegate a masse più grandi possono presentare differenze nel raffreddamento e nella solidificazione. Transizioni adeguate possono aiutare a ridurre lo stress localizzato e i difetti di fusione.
Gli angoli interni acuti possono complicare il flusso del metallo e creare una concentrazione di stress. I raggi piccoli sono generalmente più facili da gestire rispetto alle transizioni brusche di 90 gradi.
I canali interni devono consentire l'ingresso del metallo fuso e la fuoriuscita dell'aria o dei gas. Passaggi estremamente stretti o profondi possono diventare più difficili da riprodurre in modo coerente.
La fusione a cera persa è spesso associata a forme complicate, ma esistono limiti pratici.
Un progetto può diventare difficile quando combina diverse caratteristiche estreme contemporaneamente, ad esempio una parete molto sottile, una cavità lunga e stretta, un passaggio interno profondo e una piccola apertura.
A quel punto la domanda cambia da “Si può lanciare?” a "Può essere lanciato in modo coerente?"
Questa distinzione è importante per la pianificazione della produzione. Una geometria che può essere prodotta una volta in condizioni attentamente controllate potrebbe non essere adatta per una produzione ripetuta e stabile se la finestra del processo è troppo stretta.
L'acciaio inossidabile comprende molte famiglie di leghe diverse, tra cui i gradi austenitici, martensitici, ferritici e indurenti per precipitazione. Il loro comportamento di lancio non è identico.
Il grado selezionato può influenzare:
Per questo motivo, la selezione del materiale dovrebbe avvenire insieme alla progettazione della fusione anziché dopo che la geometria è già stata finalizzata.
Un grado di acciaio inossidabile selezionato principalmente per la resistenza alla corrosione, ad esempio, può richiedere considerazioni di processo diverse rispetto a un grado selezionato per una maggiore durezza o resistenza meccanica.
Il processo diventa particolarmente utile quando è necessario incorporare diverse caratteristiche complesse in un componente metallico.
Si consideri un alloggiamento in acciaio inossidabile contenente passaggi curvi, sporgenze di montaggio, nervature sottili e un profilo esterno irregolare. La lavorazione dell'intera forma da un blocco solido potrebbe generare notevoli sprechi di materiale e richiedere più orientamenti di lavorazione.
La microfusione può costituire innanzitutto gran parte della geometria di base. La lavorazione può quindi essere riservata alle superfici dove sono richieste tolleranze più strette, filettature, aree di tenuta o fori precisi.
Questa combinazione è spesso più pratica che aspettarsi che la fusione o la lavorazione meccanica eseguano ogni operazione.
La fusione a cera persa può ottenere superfici relativamente dettagliate, ma non tutte le caratteristiche devono necessariamente essere lasciate nelle condizioni di fusione.
Le tipiche aree di lavorazione post-fusione includono:
La chiave è distinguere tra complessità della forma e precisione dimensionale.
La fusione a cera persa è particolarmente adatta per formare forme complesse. La lavorazione CNC rimane più appropriata quando una superficie richiede tolleranze dimensionali particolarmente strette o una finitura superficiale controllata.
Una piccola modifica al modello CAD a volte può fare una differenza significativa nel comportamento della fusione.
Considerazioni utili sulla progettazione includono:
Cambiamenti improvvisi da sezioni sottili a sezioni spesse possono creare un raffreddamento non uniforme. Transizioni graduali possono fornire un modello di solidificazione più prevedibile.
L'aggiunta di raggi adeguati può migliorare il flusso del metallo e ridurre le concentrazioni di stress localizzate.
Grandi differenze nello spessore della sezione possono produrre velocità di raffreddamento diverse e aumentare la possibilità di problemi legati al ritiro.
Sebbene la fusione a cera persa non richieda le stesse considerazioni sul rilascio dallo stampo della pressofusione convenzionale, il modello complessivo e il design del guscio devono comunque soddisfare i requisiti di produzione e rimozione del modello.
Le superfici che richiedono lavorazione post-fusione dovrebbero essere identificate durante la progettazione anziché aggiunte in un secondo momento.
La geometria esterna è generalmente più facile da ispezionare rispetto alla geometria interna. Una volta che un componente contiene passaggi interni o cavità chiuse, la verifica diventa più importante.
A seconda della parte, l'ispezione può comportare:
L'ispezione a raggi X è particolarmente utile quando i difetti interni non possono essere identificati dall'esterno. Può rivelare determinate forme di porosità, ritiro o inclusioni senza tagliare il componente.
La microfusione tende ad avere senso quando un componente combina geometria complessa, dimensioni relativamente piccole o medie, caratteristiche difficili da lavorare e la necessità di ridurre il numero di pezzi assemblati.
Potrebbe essere meno attraente quando:
Il processo migliore dipende quindi dall'intero componente piuttosto che da una caratteristica interessante.
Prima di selezionare la microfusione di acciaio inossidabile, è necessario rispondere a diverse domande:
Rispondere tempestivamente a queste domande può rivelare potenziali problemi di fusione prima che inizino le attrezzature e la produzione.
La microfusione di acciaio inossidabile può gestire geometrie complesse e caratteristiche di pareti sottili, ma la sua capacità non è illimitata. I risultati positivi dipendono dalla relazione tra spessore della parete, geometria, selezione della lega, temperatura del metallo, condizioni del guscio, progettazione del punto di iniezione e comportamento di solidificazione.
L'applicazione più efficace non è semplicemente una parte dalla forma complicata. Si tratta di un componente in cui la geometria complessa può essere formata in modo efficiente attraverso la fusione, mentre le aree critiche per la precisione vengono rifinite attraverso la lavorazione meccanica e verificate mediante un'ispezione adeguata.
Per le parti di microfusione in acciaio inossidabile, l'approccio più utile è quindi quello di valutare la geometria completa piuttosto che concentrarsi su un singolo valore minimo di spessore della parete. Una fusione ben progettata funziona con il comportamento dell'acciaio inossidabile fuso invece di forzare il processo a riprodurre caratteristiche che sono fondamentalmente difficili da riempire o solidificare in modo coerente.
-


