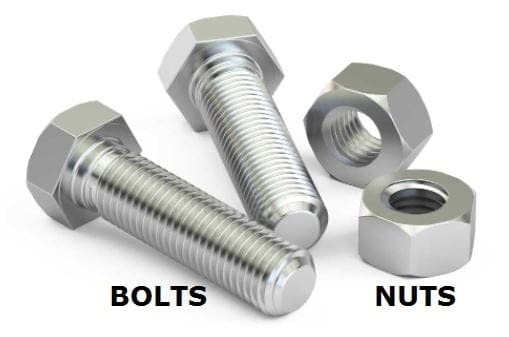
La rullatura della filettatura è un importante processo di produzione che migliora la consistenza dimensionale, la finitura superficiale e le prestazioni a fatica di una vite a testa esagonale. Formando le filettature attraverso una deformazione plastica controllata invece di asportare materiale, i produttori possono preservare un flusso più continuo dei grani metallici e introdurre benefiche sollecitazioni residue di compressione alle radici della filettatura. In SHENGFA, consideriamo insieme la selezione dei materiali, la geometria della filettatura, la stampaggio a freddo e il trattamento termico per produrre elementi di fissaggio affidabili per applicazioni automobilistiche, edili, di macchine agricole e di apparecchiature industriali.
Quando valutiamo le prestazioni di una vite a testa esagonale, prestiamo molta attenzione al processo di produzione della filettatura. I fili non sono semplicemente una caratteristica di connessione. Influenzano direttamente il modo in cui l'elemento di fissaggio si aggancia a un dado o a un foro maschiato, distribuisce la forza di serraggio e risponde a carichi meccanici ripetuti.
La rullatura della filettatura è un processo di formatura a freddo che crea filettature esterne premendo un pezzo grezzo di metallo cilindrico tra matrici temprate. Invece di rimuovere il materiale attraverso il taglio, le matrici applicano una pressione controllata e costringono l'acciaio a fluire nel profilo di filettatura richiesto. Questo processo forma le creste, le radici e i fianchi della filettatura senza produrre trucioli di lavorazione convenzionali.
Per gli elementi di fissaggio in acciaio al carbonio e acciaio legato, il materiale deve avere una duttilità adeguata per resistere a questa deformazione. Il diametro iniziale del pezzo grezzo, la geometria della matrice, la pressione di laminazione, la lubrificazione e l'allineamento influenzano tutti le dimensioni finali della filettatura.
In SHENGFA, consideriamo la rullatura del filetto come parte del flusso di lavoro completo di produzione di elementi di fissaggio. La nostra esperienza nella produzione di metalli di precisione, compresa la forgiatura e la lavorazione CNC, ci aiuta a comprendere in che modo il materiale a monte e le condizioni di formatura influenzano il componente finito.
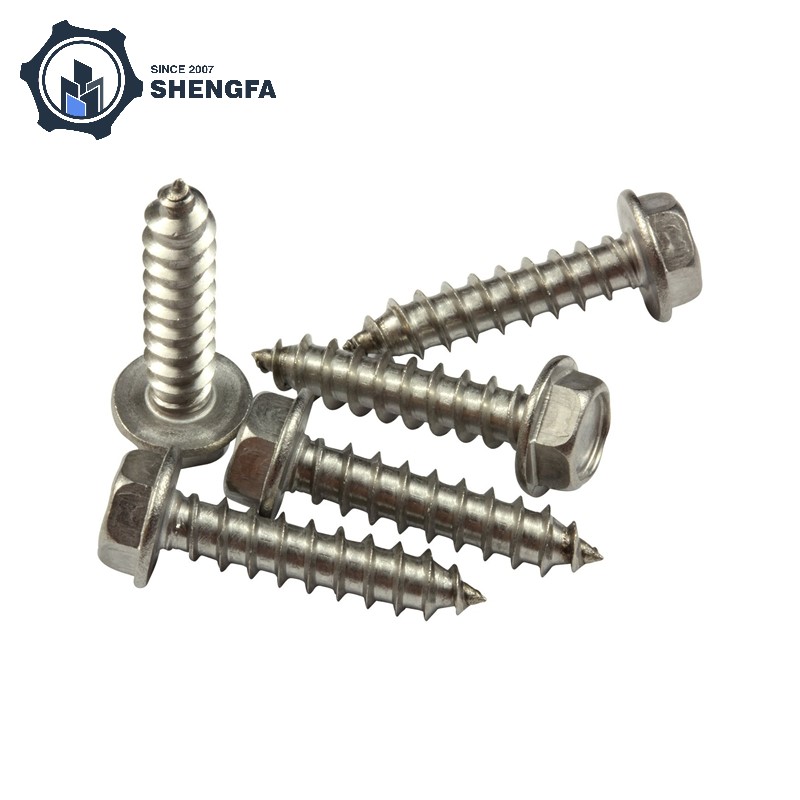
Uno dei principali vantaggi della rullatura del filetto è il suo effetto sulla struttura metallica. Durante il taglio della filettatura, un utensile da taglio rimuove il materiale per creare il profilo della filettatura, interrompendo il flusso originale del grano sulla superficie lavorata. Durante la laminazione, il materiale viene spostato e rimodellato sotto pressione.
Ciò consente al flusso dei grani metallici di seguire il contorno del filo formato in modo più continuo. Alle radici dei fili, dove possono svilupparsi concentrazioni di sollecitazioni sotto carico di trazione e ciclico, questa differenza strutturale può essere particolarmente importante.
Per una vite a testa esagonale utilizzata in assemblaggi automobilistici o macchinari pesanti, preservare un flusso di grano favorevole aiuta a supportare prestazioni meccaniche più affidabili. Tuttavia, la resistenza effettiva dipende ancora dalla composizione dell'acciaio, dal trattamento termico, dalla geometria della filettatura e dalla qualità di produzione.
Gli elementi di fissaggio utilizzati nei motori, nelle macchine agricole, nelle pompe e nelle apparecchiature industriali raramente subiscono solo carichi statici. Vibrazioni, tensione alternata e forze di serraggio ripetute possono causare gradualmente danni da fatica.
La rullatura della filettatura può migliorare la resistenza alla fatica attraverso due meccanismi correlati. Innanzitutto, la deformazione a freddo provoca un incrudimento locale attorno al profilo della filettatura. In secondo luogo, il processo può introdurre tensioni residue di compressione vicino alle radici della filettatura. Queste sollecitazioni aiutano a contrastare le sollecitazioni di trazione che altrimenti incoraggerebbero l’innesco di cricche da fatica.
Secondo la nostra esperienza, questo vantaggio è particolarmente rilevante quando una connessione filettata funziona sotto carico ripetuto. Tuttavia, la rullatura della filettatura da sola non può eliminare il cedimento per fatica. Il precarico corretto, l'impegno adeguato della filettatura, la coppia di installazione e la progettazione del giunto rimangono ugualmente importanti.
La qualità della superficie della filettatura influenza il modo in cui una vite si impegna con il suo componente di accoppiamento. Segni di lavorazione grossolani, variazioni dimensionali o un profilo della filettatura incoerente possono aumentare l'attrito e rendere l'assemblaggio meno prevedibile.
Con filiere adeguatamente controllate, il processo produce una superficie liscia della filettatura e una geometria ripetibile. Le dimensioni importanti includono il diametro maggiore, il diametro minore, il diametro primitivo, il passo della filettatura e l'angolo del fianco.
Per le viti a testa esagonale metriche, le specifiche comuni della filettatura grossa includono M6 × 1,0, M8 × 1,25, M10 × 1,5 e M12 × 1,75. Questi sono esempi di filettatura standard piuttosto che una limitazione sulle dimensioni dei prodotti disponibili. La classe di tolleranza richiesta e la specifica della filettatura di accoppiamento devono sempre essere confermate rispetto al disegno dell'applicazione o allo standard applicabile.
Lo strappo del filo si verifica quando i fili impegnati si deformano o si tagliano sotto carico eccessivo. La rullatura della filettatura può migliorare le condizioni superficiali locali e indurire il materiale, supportando una migliore resistenza alla deformazione della filettatura in condizioni di materiale e progettazione adeguate.
Tuttavia, la resistenza allo strappo non è determinata soltanto dal metodo di produzione. Il tipo del materiale, la lunghezza di impegno, la resistenza del dado o del foro filettato, le dimensioni della filettatura e il carico applicato influiscono tutti sul risultato. Consideriamo quindi il giunto filettato completo piuttosto che valutare la vite isolatamente.
Sia la rullatura che il taglio della filettatura possono produrre filettature esterne funzionali, ma funzionano in modo diverso e offrono vantaggi produttivi diversi. Per i cicli di produzione che coinvolgono elementi di fissaggio in acciaio convenzionali, la laminazione è spesso preferita per l'utilizzo del materiale, l'efficienza produttiva e i potenziali vantaggi meccanici.
| Fattore di confronto | Rotolamento del filo | Taglio del filo |
|---|---|---|
| Principio di produzione | Forma fili per deformazione plastica | Rimuove il materiale utilizzando uno strumento da taglio |
| Rimozione materiale | Nessun truciolo da taglio convenzionale | Produce trucioli durante la lavorazione |
| Flusso del grano | Può seguire il profilo del filo formato | Interrompe il flusso originale del grano |
| Finitura superficiale | Generalmente liscio e consistente | Dipende dalle condizioni di taglio e dagli utensili |
| Prestazioni a fatica | Può trarre vantaggio dall'incrudimento e dalle tensioni residue di compressione | Più sensibile ai segni superficiali e alle condizioni di lavorazione |
| Efficienza produttiva | Adatto per produzioni ripetibili e di grandi volumi | Utile per piccoli lotti e geometrie specializzate |
| Requisiti degli strumenti | Richiede matrici di precisione | Utilizza fustelle, maschi o utensili di lavorazione |
Per gli elementi di fissaggio industriali standard, generalmente consideriamo la rullatura una scelta pratica quando il materiale, le dimensioni e il volume di produzione sono adatti. Il taglio della filettatura ha ancora un posto nella produzione di piccoli lotti, nei componenti di grande diametro e nelle configurazioni di filettatura speciali in cui la rullatura potrebbe non essere pratica.
Una qualità elevataVite a testa esagonalenon deriva solo dalla rullatura del filo. Le sue prestazioni sono determinate da diverse fasi di produzione collegate. In SHENGFA ci concentriamo sulla relazione tra proprietà del materiale, precisione di formatura e requisiti dell'applicazione finale.
Consideriamo la resistenza richiesta, l'ambiente di lavoro e l'esposizione alla corrosione prima di selezionare il tipo di acciaio. L'acciaio al carbonio è comunemente utilizzato per fissaggi meccanici e strutturali generali, mentre l'acciaio legato è adatto per applicazioni che richiedono una maggiore resistenza meccanica dopo un adeguato trattamento termico. L’acciaio inossidabile è un’opzione pratica per gli ambienti in cui la resistenza alla corrosione è una priorità.
Prima della rullatura della filettatura, il pezzo grezzo della vite deve avere una testa e un gambo accuratamente formati. La stampaggio a freddo utilizza la forza di compressione per modellare il metallo nella geometria della testa richiesta. Questo processo è ampiamente utilizzato nella produzione di elementi di fissaggio perché supporta dimensioni ripetibili e un utilizzo efficiente del materiale.
Per i componenti a testa esagonale, prestiamo attenzione alle dimensioni del piano, all'altezza della testa, alle condizioni della superficie del cuscinetto e alla transizione tra la testa e il gambo. Queste caratteristiche influiscono sull'innesto della chiave, sulla stabilità dell'installazione e sul trasferimento del carico attraverso il giunto.
Il trattamento termico viene selezionato in base alla qualità del materiale e alle proprietà meccaniche richieste. La bonifica e il rinvenimento possono aumentare la resistenza e la durezza negli acciai al carbonio e legati adatti, mentre il ciclo termico specifico deve essere abbinato alle specifiche del dispositivo di fissaggio.
Consideriamo anche la finitura superficiale in base all'ambiente di lavoro. La zincatura fornisce una protezione generale dalla corrosione, mentre la zincatura a caldo è comunemente considerata per gli elementi di fissaggio strutturali esposti a condizioni esterne. L'ossido nero offre una finitura industriale più scura con protezione dalla corrosione limitata e normalmente richiede una protezione aggiuntiva in ambienti difficili. L'acciaio inossidabile si basa principalmente sulla composizione della lega per la resistenza alla corrosione.
Un dettaglio che vale la pena sottolineare è la sequenza del processo. La laminazione dei fili prima o dopo il trattamento termico finale può produrre diverse caratteristiche di stress residuo e fatica. Per applicazioni impegnative a fatica, la sequenza di produzione specificata dovrebbe essere rivista rispetto allo standard di fissaggio pertinente piuttosto che presumere che una sequenza sia adatta a ogni vite.
La combinazione di installazione sicura tramite chiave, innesto affidabile della filettatura e resistenza meccanica adeguata rende la vite a testa esagonale utile in molti settori industriali. La rullatura della filettatura è particolarmente utile laddove sono importanti una qualità costante della filettatura e un carico ripetuto.
Gli elementi di fissaggio automobilistici sono esposti a vibrazioni, variazioni di temperatura e stress meccanici ripetuti. Le viti rullate possono essere utilizzate in accessori motore, gruppi telaio, staffe e collegamenti di montaggio di apparecchiature idonei. Il grado di resistenza, il rivestimento e le specifiche della filettatura richiesti devono corrispondere ai requisiti di progettazione del componente.
Trattori, attrezzature per la raccolta, pompe e macchinari industriali spesso operano in ambienti soggetti a polvere, umidità, vibrazioni e carichi variabili. La selezione del tipo di acciaio e della finitura superficiale corretti aiuta a mantenere l'affidabilità del fissaggio durante il servizio.
Gli elementi di fissaggio a testa esagonale sono ampiamente utilizzati nelle strutture in acciaio, nelle fondazioni di apparecchiature, nei telai di supporto e nelle installazioni meccaniche. Per i collegamenti strutturali, lo standard specificato per bulloni o viti, la classe di resistenza, le dimensioni e i requisiti di rivestimento devono essere verificati prima della produzione.
I sistemi marini e le installazioni industriali possono esporre gli elementi di fissaggio ad ambienti umidi o corrosivi. I tipi di acciaio inossidabile o i rivestimenti protettivi idonei possono essere selezionati in base alle condizioni di esposizione effettive. In queste applicazioni è necessario considerare anche la compatibilità dei materiali e il rischio di corrosione galvanica.
Per rendere più semplice il confronto tra le principali considerazioni di produzione, abbiamo riassunto la relazione tra rullatura del filetto e le caratteristiche prestazionali di aVite a testa esagonalesotto.
| Fattore di produzione | Vantaggio in termini di prestazioni | Tipico problema applicativo |
|---|---|---|
| Rullatura del filo a freddo | Incrudimento e migliore consistenza del filo | Carico meccanico ripetuto |
| Flusso continuo di cereali | Supporta le prestazioni a fatica sul profilo della filettatura | Vibrazioni e sollecitazioni cicliche |
| Controllo di precisione dello stampo | Dimensioni di passo e filettatura coerenti | Compatibilità con dadi e fori maschiati |
| Tempra e rinvenimento | Regola la durezza e la resistenza meccanica | Requisiti di fissaggio ad alta resistenza |
| Rivestimento protettivo | Migliora la protezione dalla corrosione | Ambienti esterni e umidi |
| Selezione dei materiali | Soddisfa i requisiti meccanici e ambientali | Attrezzature automobilistiche, marine e pesanti |
Fondata nel 2007, Ningbo Shengfa Hardware ha sviluppato esperienza nella produzione di microfusione, pressofusione, forgiatura e lavorazione CNC. Con sede a Ningbo, Zhejiang, Cina, serviamo clienti nei settori automobilistico, delle apparecchiature mediche, delle macchine agricole e marittimo.
Il nostro approccio ai componenti metallici inizia con la comprensione di come verrà utilizzata una parte. Per i prodotti di fissaggio, ciò significa considerare la selezione dei materiali, i requisiti dimensionali, il carico meccanico e l'esposizione ambientale invece di concentrarsi solo sull'aspetto.
Quando sviluppiamo una vite a testa esagonale personalizzata, possiamo valutare il materiale richiesto, le dimensioni della testa, il diametro del gambo, il passo della filettatura, la lunghezza, il grado meccanico e il trattamento superficiale secondo le specifiche del progetto. Disegni, campioni e dettagli applicativi ci aiutano a valutare il percorso di produzione e a identificare i potenziali requisiti di produzione prima di procedere.
Riteniamo che una produzione affidabile di elementi di fissaggio dipenda da un controllo coerente del processo e da una comunicazione tecnica chiara. Sia che un progetto coinvolga componenti industriali standard o parti metalliche personalizzate, il nostro obiettivo è fornire soluzioni di produzione pratiche con particolare attenzione alla qualità, alla consegna e all'efficienza dei costi.
Scopri di più suLe capacità produttive di SHENGFAe la nostra esperienza nella produzione di metalli di precisione.
La rullatura della filettatura è un processo di formatura a freddo che crea filettature esterne premendo un pezzo grezzo di metallo tra matrici temprate. Il materiale scorre nel profilo della filettatura invece di essere rimosso attraverso il taglio. Questo metodo può produrre dimensioni di filettatura costanti, superfici lisce e proprietà meccaniche favorevoli.
Le viti rullate generalmente offrono vantaggi in termini di fatica e prestazioni di taglio perché la deformazione a freddo può migliorare la durezza locale, preservare un flusso dei grani più continuo e introdurre tensioni residue di compressione. Tuttavia, la resistenza effettiva dipende dalla qualità del materiale, dal trattamento termico, dalla geometria della filettatura e dalle condizioni di produzione.
SÌ. La rullatura della filettatura può migliorare la resistenza alla fatica riducendo le condizioni superficiali sfavorevoli e introducendo tensioni residue di compressione vicino alle radici della filettatura. Questi effetti aiutano a ritardare l’inizio delle cricche da fatica sotto carico ciclico, sebbene il risultato finale dipenda anche dalla progettazione del giunto e dalle condizioni di installazione.
I materiali comuni includono acciaio al carbonio, acciaio legato e gradi di acciaio inossidabile idonei. Il materiale deve avere una formabilità sufficiente per il processo di laminazione selezionato. La sua composizione, durezza e proprietà meccaniche dovrebbero essere valutate prima della produzione.
Sì, quando la qualità del dispositivo di fissaggio, il design della filettatura e la configurazione del giunto sono selezionati correttamente. Le filettature rullate possono offrire migliori prestazioni alla fatica, ma la resistenza alle vibrazioni dipende anche dal corretto precarico, dalla rigidità del giunto, dai metodi di bloccaggio e dalla coppia di installazione.
La rullatura della filettatura può ottenere dimensioni di filettatura costanti quando il diametro del pezzo grezzo, la geometria della matrice, l'allineamento della macchina e i parametri di processo sono adeguatamente controllati. Le dimensioni di ispezione importanti includono il diametro primitivo, il diametro maggiore, il diametro minore e il passo della filettatura.
Si consiglia di fornire la qualità del materiale, il diametro nominale, la lunghezza della vite, il passo della filettatura, le dimensioni della testa, i requisiti delle proprietà meccaniche, la finitura superficiale, lo standard applicabile e l'ambiente di applicazione previsto. Anche i disegni tecnici o i campioni fisici possono aiutare a chiarire i requisiti di produzione.
Fondata nel 2007, SHENGFA fornisce servizi di microfusione, pressofusione, forgiatura e lavorazione CNC. Valutiamo disegni di progetto, requisiti di materiale, dimensioni e condizioni applicative per identificare soluzioni di produzione adeguate per diversi componenti industriali.
La rullatura della filettatura svolge un ruolo importante nel miglioramento della produzione delle viti a testa esagonale formando filettature coerenti, mantenendo un flusso più continuo dei grani metallici e creando condizioni superficiali vantaggiose per le prestazioni a fatica. I suoi vantaggi sono particolarmente rilevanti per gli elementi di fissaggio esposti a vibrazioni, carichi ripetuti e condizioni meccaniche impegnative.
Noi di SHENGFA comprendiamo che l'affidabilità degli elementi di fissaggio dipende da più di una singola operazione di produzione. La selezione del materiale, la deformazione a freddo, la geometria della filettatura, il trattamento termico e la finitura superficiale devono lavorare insieme per soddisfare i requisiti dell'applicazione finale. Valutando attentamente questi fattori, miriamo a fornire soluzioni pratiche e affidabili per la produzione dei metalli ai clienti industriali di tutto il mondo.
-