SHENGFAColate di investimento in acciaio a bassa legasono progettati per componenti industriali che richiedono resistenza dell'acciaio fuso, geometria complessa eLavorato a CNCcaratteristiche di montaggio.
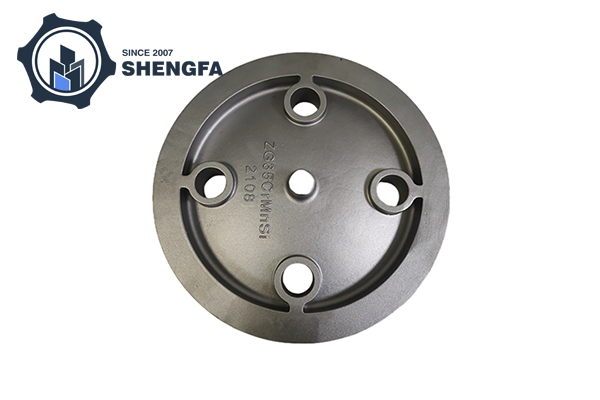
I getti di investimento in acciaio a bassa lega SHENGFA combinano la struttura in acciaio legato con la formatura a forma quasi netta e la lavorazione secondaria.
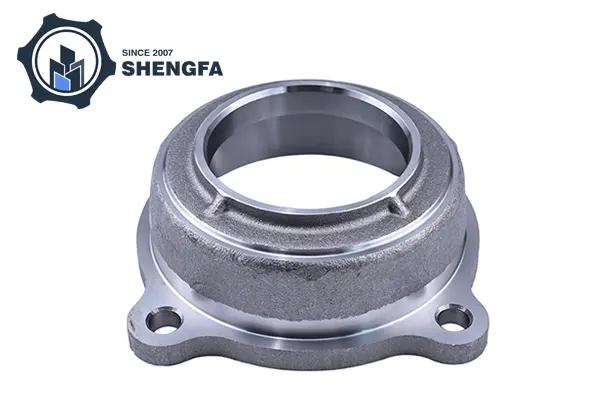
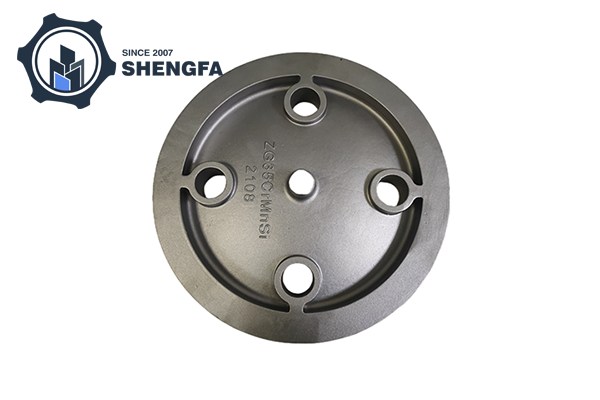
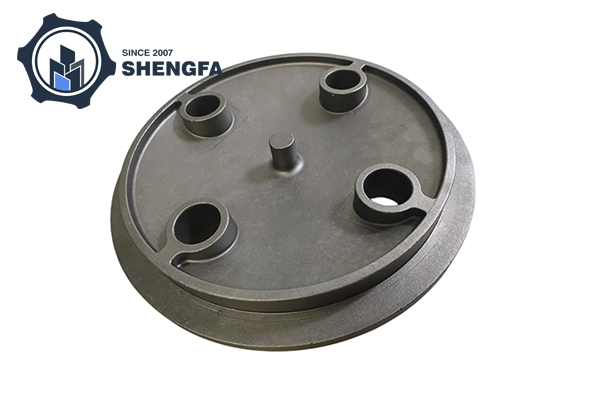
Il componente di riferimento è una flangia circolare o un disco di collegamento contrassegnato con ZG35CrMnSi. La sua struttura comprende un foro di posizionamento centrale, quattro fori per bulloni circonferenziali con rientranze di gioco e una scanalatura anulare interna. La parte fornita ha una superficie metallica opaca, non verniciata, come fusione e può essere lavorata a CNC per dimensioni finite e interfacce di accoppiamento.
La fusione di riferimento utilizza ZG35CrMnSi, una designazione di acciaio fuso in lega di cromo-manganese-silicio. Il materiale è associato a componenti tecnici che richiedono robustezza, tenacità e resistenza agli urti e all'usura.
| Designazione del materiale | Considerazioni sulla selezione |
|---|---|
| ZG35CrMnSi | Grado di fusione di riferimento per componenti meccanici esposti a carichi e urti. Le proprietà finali dipendono dalla composizione, dalla qualità della fusione e dal trattamento termico. |
| Acciaio al carbonio | Adatto per applicazioni in cui il contenuto di carbonio specificato e le proprietà meccaniche soddisfano i requisiti dei componenti. |
| Acciaio bassolegato | Selezionato per resistenza, tenacità, temprabilità e prestazioni di usura richieste in base al grado specifico. |
| Lega di acciaio inossidabile | Considerato laddove la resistenza alla corrosione è un requisito materiale primario. |
Nella marcatura ZG35CrMnSi, ZG identifica l'acciaio fuso, mentre 35CrMnSi identifica la designazione della lega. Il riferimento fornito associa questo grado a JB/ZQ 4297. La marcatura aggiuntiva 2108 è identificata come numero di stampo, numero di disegno o identificatore di lotto piuttosto che come grado di materiale.
La selezione del materiale deve seguire lo standard specificato e le proprietà meccaniche richieste. La copertura standard dei materiali elencata da SHENGFA include GB, ASTM, AISI, DIN, BS, JIS, NF e AAR. L'equivalenza del grado dovrebbe essere stabilita dai requisiti dei materiali applicabili piuttosto che presupposta da denominazioni simili.
La tabella seguente riassume le capacità produttive generali fornite da SHENGFA.
| Parametro | Specifica |
|---|---|
| Processo di fusione | Fusione a cera persa |
| Tolleranza al lancio | CT7 |
| Rugosità superficiale del pezzo fuso | Ra 12,5 μm |
| Intervallo di peso di lancio | 0,1–90 kg |
| Dimensione massima del getto lineare | 1.200 mm |
| Diametro massimo di fusione | 600 mm |
| Precisione di posizionamento della lavorazione | 0,008 mm |
| Ripeti la precisione di posizionamento | 0,006 mm |
| Rugosità della superficie lavorata | Ra 0,8–6,3 μm |
| Corsa massima del mandrino | 1.800×850×700 mm |
| Diametro massimo tornibile | 1.000 mm |
| Finiture disponibili | KTL (e-coating), zincatura, lucidatura a specchio, sabbiatura, decapaggio acido, ossido nero, verniciatura, zincatura a caldo, verniciatura a polvere, nichelatura |
| Elaborazione aggiuntiva | Trattamenti termici, assemblaggi, lavorazioni isostatiche a caldo |
| Servizio | OEM e ODM |
Per i componenti a flangia, il piano di lavorazione può coprire il foro di posizionamento centrale, lo schema di montaggio a quattro fori, la scanalatura anulare e le superfici di accoppiamento. Le dimensioni critiche, la posizione dei fori, la planarità, la concentricità e la finitura superficiale devono essere specificate nel disegno del componente.
CT7 è la designazione della tolleranza di fusione fornita. Le figure di posizionamento della macchina elencate descrivono la capacità dell'attrezzatura; non stabiliscono la tolleranza dimensionale di ogni pezzo finito. I requisiti di accettazione finale dovrebbero essere definiti per il singolo componente.
La gamma di applicazioni dichiarata di SHENGFA copre i seguenti componenti industriali:
Il pezzo fuso a flangia di riferimento è adatto per la valutazione in applicazioni di collegamento e montaggio meccanico in cui le dimensioni, le condizioni del materiale e i requisiti di carico corrispondono al design dell'apparecchiatura. Le applicazioni contenenti pressione e critiche per la sicurezza richiedono le specifiche relative ai materiali, ai test e all'accettazione.
| Fattore di confronto | Colata di investimento | Forgiatura | Lavorazione billette |
|---|---|---|---|
| Geometria dei componenti | Contorni complessi, scanalature e funzionalità integrate | Forme adatte al processo di forgiatura selezionato | Geometria formata per asportazione di materiale |
| Rimozione materiale | Può ridurre lo stock di lavorazione attraverso la formatura quasi netta | Potrebbe essere necessaria la lavorazione per le interfacce finali | Materiale rimosso dallo stock solido |
| Utensileria | Modello di fusione e attrezzatura richiesti | Stampi di forgiatura necessari per la forgiatura degli stampi | Attrezzature, programmazione e strumenti di taglio richiesti |
| Dimensioni finali | Lavorazione CNC per caratteristiche critiche | Lavorazioni per interfacce di precisione | Dimensioni stabilite tramite lavorazione |
| Considerazioni opportune | Forme complesse e caratteristiche di fusione integrate | Componenti le cui esigenze meccaniche favoriscono la forgiatura | Parti o geometrie a basso volume adatte alla lavorazione |
Per una flangia o un disco di collegamento con un foro di posizionamento centrale, più fori per bulloni e una scanalatura anulare, la fusione a cera persa può formare la geometria principale prima della finitura CNC.ForgiaturaOlavorazione billettepuò essere più adatto quando i requisiti meccanici, la geometria, il volume di produzione o l'economia degli utensili del componente favoriscono tali processi.
L'attrezzatura dichiarata di Ningbo Shengfa Hardware comprende torni CNC,Centri di lavoro CNC, macchine per ispezione a raggi X, macchine di misura a coordinate (CMM), proiettori ottici 2D, macchine per la pulizia ad ultrasuoni e tester di rugosità superficiale.
Queste risorse supportano l'ispezione delle caratteristiche della fusione interna, delle dimensioni dei componenti, dei profili e della finitura superficiale. SHENGFA afferma di eseguire un'ispezione al 100% prima dell'imballaggio. L'ambito di ispezione per ciascuna parte può essere definito in base alle dimensioni del disegno, ai requisiti dei materiali, alle caratteristiche di lavorazione e ai trattamenti superficiali specificati.
Le operazioni secondarie disponibili includono lavorazione CNC, trattamento termico, placcatura, assemblaggio e lavorazione isostatica a caldo. La sequenza del processo richiesta dipende dalla progettazione del componente e dalle specifiche tecniche.
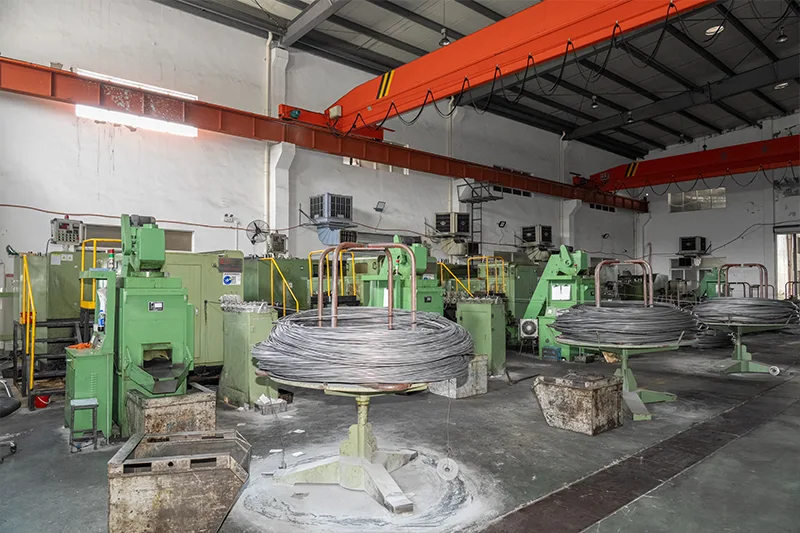
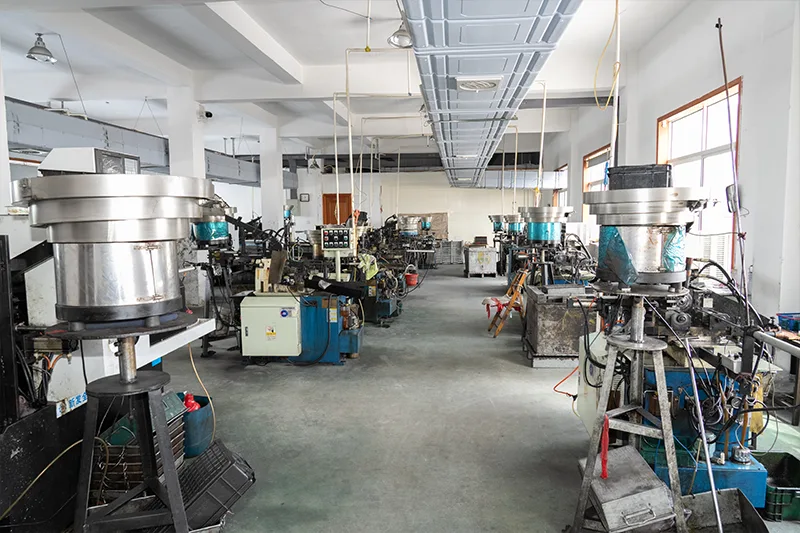
Per valutare un progetto di fusione di acciaio debolmente legato, fornire le seguenti informazioni tecniche:
SHENGFA è in grado di coordinare la fusione e la lavorazione secondaria all'interno di un percorso di produzione, supportando componenti che richiedono sia geometria formata che caratteristiche di montaggio finite.
I getti di investimento in acciaio a bassa lega SHENGFA coprono componenti industriali in acciaio fuso che richiedono gradi di lega specifici, produzione di forma quasi netta e finitura CNC. Invia il disegno del componente, la designazione del materiale, la quantità dell'ordine, i requisiti di lavorazione e i criteri di ispezione per un preventivo specifico per il progetto.
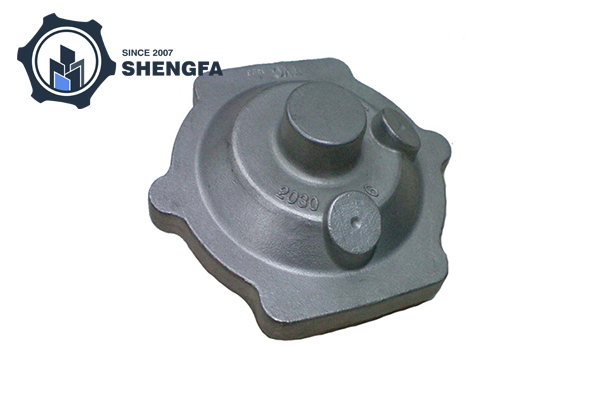
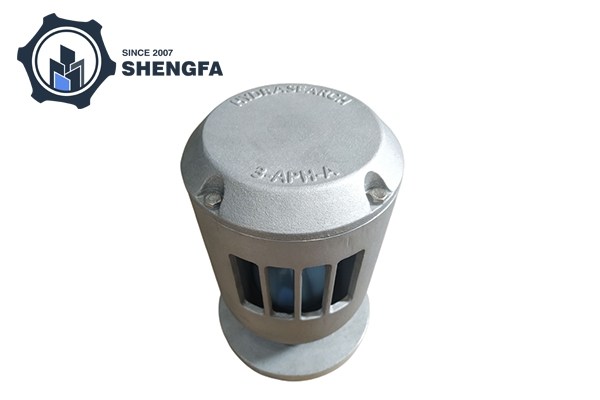
Ningbo Shengfa Hardware combinacolata di investimentoconLavorazione CNCe lavorazione secondaria per parti meccaniche, comprese connessioni a flangia, alloggiamenti di apparecchiature e componenti di macchinari pesanti. I getti di investimento in acciaio bassolegato possono essere valutati rispetto alla geometria del componente, ai requisiti dei materiali, alle dimensioni finite e al volume di produzione. Per favoreinviare una richiestaOcontattaciper ulteriori dettagli.
Indirizzo
Yunlong Town, Ningbo City, Provincia di Zhejiang, Cina
tel